| MOQ: | 1 |
| Prijs: | USD2000-USD10000/SET |
| Standaard Verpakking: | Met gewone film en doos |
| Levertijd: | 15 dagen na deposito |
| Betaalmethode: | T/T |
| Leveringscapaciteit: | 500set/maand |
Automatische voorbehandelingslijn voor het solderen
Voor handdoekradiatoren & stalen buisconstructies
![]()
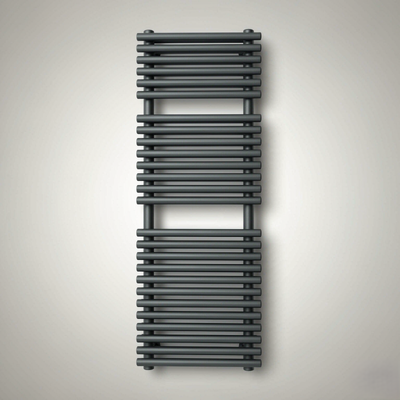
Handdoekradiator, model 1200 × 500 mm — het product dat op deze lijn wordt verwerkt
Dit is een complete automatische voorbehandelingslijn voor stalen handdoekradiatoren, geïnstalleerd vóór de soldeeroven. Het verwijdert olie, roest en walshuid van de stalen elementen — collectoren en buizen — voordat soldeerpasta wordt aangebracht en de radiator wordt gesoldeerd.
In tegenstelling tot een poedercoatlijn, voert dit systeem geen schilderwerk uit. Het doel is om een chemisch schone, volledig droge, chloridevrije oppervlakte te leveren, zodat het soldeermetaal de basismetaal volledig bevochtigt en de verbinding vrij is van porositeit.
Belangrijke ontwerpbeslissing — elementen worden voor montage behandeld
De lijn verwerkt de individuele elementen (2 halfovale collectoren + 26 ronde buizen per radiator) in plaats van de gemonteerde radiator. Dit brengt drie voordelen met zich mee:
· Veel kortere lijn — de tunneldoorsnede wordt bepaald door een element, niet door een montage van 1200 mm;
· Hogere reinigingsefficiëntie — oplossingen bereiken elk oppervlak, inclusief de binnenkant van holle profielen;
· Flexibele verblijftijden — buizen (lichte roest) en collectoren (matige tot zware roest) kunnen verschillende behandelingstijden krijgen in dezelfde lijn.
Typische lijnconfiguratie
Automatische mand-onderdompellijn met hijsinstallatie. Elementen worden plat in manden geladen en een programmeerbare bovenloopkraan transporteert elke mand door de tanksequentie, waardoor elke mand zijn eigen verblijftijd in elke fase krijgt.
Onderstaande cijfers zijn voor het referentieproject (100 radiatoren/uur). Elke waarde is op maat ontworpen.
|
Parameter |
Specificatie |
|
Product |
Handdoekradiator, model 1200 × 500 mm (andere maten op aanvraag) |
|
Werkstuk |
Stalen elementen: halfovale collectoren 40 × 30 mm, ronde buizen Ø25 mm |
|
Materiaal |
S235JR staal, 2,0 mm wanddikte |
|
Max. elementlengte |
1.800 mm |
|
Elementen per radiator |
2 collectoren + 26 buizen = 28 stuks (+ 4 eindkappen) |
|
Gewicht per radiator |
19,6 kg |
|
Capaciteit |
100 radiatoren/uur = 200 collectoren + 2.600 buizen = 2.800 elementen/uur |
|
Staaldoorvoer |
Ongeveer 1,96 t/uur |
|
Lijntype |
Automatische mand-onderdompellijn met hijsinstallatie |
|
Interne tankafmetingen |
Ongeveer 2.200 × 1.100 × 800 mm (ongeveer 1,6 m³ oplossing) |
|
Mandcapaciteit |
10 radiatoren per mand (280 elementen, ca. 196 kg) |
|
Verwarmingsbron |
Elektrisch of aardgas (beide opties beschikbaar) |
|
Geïnstalleerd vermogen |
Ongeveer 200 kW (volledig elektrisch) / ongeveer 105 kW + 12 m³/u aardgas |
|
Spanning |
Ontworpen voor 400 V / 50 Hz driefasig (andere normen op aanvraag) |
|
Besturing |
PLC + touchscreen HMI, automatische hijssequencing, receptopslag |
|
Tankmateriaal |
PP / FRP voor zuurfasen; roestvrij staal voor alkalische fasen |
|
Warmtewisselaar |
PTFE of grafiet voor zoutzuur; roestvrij staal voor fosforzuur |
|
Afzuiging |
Zure mistafzuiging met scrubber |
|
Afvalwater |
Neutralisatiestation (geleverd of voorbereid door klant) |
![]()
Processtroom: ontvetten → spoelen → beitsen → spoelen → neutraliseren → DI spoelen → drogen → solderen
|
# |
Fase |
Methode |
Temperatuur |
Verblijftijd |
Doel |
|
1 |
Ontvetten |
Onderdompeling |
40–60 °C |
3–5 min |
Verwijdert trekolie, vet en werkplaatsvuil |
|
2 |
Spoelen 1 |
Onderdompeling |
Omgeving |
1 min |
Verwijdert alkalisch residu vóór de zuurfase |
|
3 |
Beitsen |
Onderdompeling |
25–40 °C |
3–8 min |
Lost roest en walshuid op; verblijftijd ingesteld per elementtype |
|
4 |
Spoelen 2 |
Onderdompeling, tegenstroom |
Omgeving |
1 min |
Verwijdert zuurresidu |
|
5 |
Neutraliseren |
Onderdompeling |
40 °C |
1–2 min |
Milde alkalische spoeling; verwijdert chloride residu, voorkomt vliegroest |
|
6 |
DI eindspoeling |
Onderdompeling |
Omgeving |
1 min |
Gedeïoniseerd water; geleidbaarheid online gemonitord |
|
7 |
Druppelen + luchtmes |
Ventilator |
Omgeving |
2–3 min |
Verwijdert bulkwater; vermindert droogenergie met ca. 30% |
|
8 |
Drogen |
Hete-luchtoven |
100–130 °C |
10–15 min |
Volledig drogen — er mag geen water de soldeeroven binnendringen |
Na de lijn: soldeerpasta wordt onmiddellijk aangebracht, daarna gaat de assemblage de soldeeroven in.
· Olie op het oppervlak blokkeert de bevochtiging van het soldeermetaal — ontvetten is niet optioneel;
· Chloride residu van zoutzuurbeitsen moet volledig worden verwijderd, anders is de verbinding defect;
· Water dat in de buizen of collectoren is opgesloten, verandert in stoom in de soldeeroven en veroorzaakt porositeit — daarom zijn druppelzones en volledig drogen ontworpen, niet als een achterafje;
· Blank staal kan binnen enkele uren vliegroest krijgen, dus het drogen moet volledig zijn en de pasta direct na de lijn worden aangebracht.
|
|
|
Elementonderverdeling | Mand met kanteling
Elementonderverdeling (model 1200 × 500)
|
Element |
Specificatie |
Aantal per radiator |
Eenheidsgewicht |
|
Collector |
Halfovaal 40 × 30 mm, lengte 1.200 mm (tot 1.800 mm) |
2 |
2,25 kg |
|
Buis |
Rond Ø25 mm, lengte 470 mm, gerangschikt 5 / 9 / 12 |
26 |
0,58 kg |
|
Eindkap |
Ø10 × 24 mm |
4 |
— |
|
Totaal |
S235JR staal, 2,0 mm |
28 + 4 |
19,6 kg |
Mand- en rekontwerp
· Elementen worden plat in manden gelegd, niet verticaal opgehangen. Bij 1.800 mm zou een verticale tank ongeveer 2,4 m diep moeten zijn; een platte mand heeft slechts ongeveer 0,8 m nodig.
· Manden houden de elementen onder een hoek van ongeveer 10–15°, zodat de oplossing volledig in de holle profielen kan komen en eruit kan lopen.
· Oscillatie en tankcirculatie kunnen worden toegevoegd om de oplossing in de collectoren te vernieuwen — dit is wat roest daadwerkelijk van binnen verwijdert, niet een langere onderdompeltijd.
· Verschillende manden kunnen verschillende verblijftijden krijgen toegewezen door het hijsprogramma, zodat buizen en collectoren elk precies de benodigde behandelingstijd krijgen.
![]()
Automatische mand-onderdompellijn met hijsinstallatie — tanksequentie met bovenloopkraan en einddroogoven
Toegepaste lay-outprincipes
· Eenrichtingsmateriaalstroom — laden aan één uiteinde, lossen aan het andere, geen terugloop;
· Isolatiezones tussen chemische fasen voorkomen kruisbesmetting: alkalisch dat in de zuur tank terechtkomt, neutraliseert deze; zuur dat in een spoeltank terechtkomt, veroorzaakt vliegroest;
· Tegenstroom spoelen — vers water komt binnen bij de eindspoeling en stroomt achterwaarts over, waardoor het waterverbruik wordt teruggebracht tot ongeveer 0,8–1,5 m³/u;
· Rechte, U-vormige of L-vormige lay-outs beschikbaar om te passen bij de beschikbare vloeroppervlakte;
· Onderhoudstoegang, FRP-loopbruggen en inspectiedeuren ontworpen in elke tank.
Benodigde nutsvoorzieningen (referentieproject)
|
Nutsvoorziening |
Vereiste |
|
Elektrisch vermogen |
Ongeveer 200 kW geïnstalleerd (volledig elektrisch) of ongeveer 105 kW met gasgestookte droger |
|
Aardgas |
Ongeveer 12 m³/u (optie gasgestookte droogoven) |
|
Wateraanvulling |
0,8–1,5 m³/u, tegenstroom spoelen |
|
Gedeïoniseerd water |
Ongeveer 0,3 m³/u voor de eindspoeling |
|
Perslucht |
6–8 bar, alleen instrumentatie (luchtmes gebruikt een ventilator, geen perslucht) |
|
Afzuiging |
Zure mistafzuiging naar scrubber |
|
Afvalwater |
Neutralisatie van verbruikte beitsvloeistof en spoelwater |
|
Vrije hoogte |
Ongeveer 4,5 m minimum voor de hijslijn |
![]()
Stalen elementen voor en na de voorbehandeling voor het solderen — roest verwijderd, blank metaal blootgelegd
|
Aspect |
Resultaat |
|
Oppervlakteconditie |
Vrij van olie, roest, walshuid en chloride residu |
|
Interne holtes |
Bereikt en leeggemaakt door ontwerp — mandkanteling plus optionele circulatie |
|
Drogen |
Volledig; geen opgesloten water dat de soldeeroven binnendringt |
|
Eindspoeling controle |
Online geleidbaarheidsbewaking met alarmgrens |
|
Flexibiliteit |
Aparte verblijftijden voor buizen en collectoren; aanpasbaar aan het inkomende roestniveau |
|
Chemie |
Draait op de lokaal geleverde chemicaliën van de klant, of equivalente CoatTech chemie |
|
Item |
Detail |
|
Klant |
Een toonaangevende fabrikant van stalen buizen en profielen in Algerije |
|
Industrie |
Productie van stalen buizen, productie van handdoekradiatoren |
|
Locatie |
Boudouaou, Algerije |
|
Toepassing |
Voorbehandeling van collectoren en buizen voor het solderen |
|
Capaciteit |
100 radiatoren per uur |
|
Omvang |
Procesontwerp, levering apparatuur, lay-out, ondersteuning bij inbedrijfstelling |
|
Status |
Ontwerpfase voorstel |
Opmerking voor publicatie: bevestig met de klant voordat u hun bedrijfsnaam publiceert. Indien geen goedkeuring wordt verkregen, gebruik de bovenstaande formulering.
· Behandeling van elementen vóór montage, om de lijn te verkorten en de reinigingsefficiëntie te verhogen;
· Verschillende verblijftijden voor licht geroeste buizen en zwaar geoxideerde collectoren;
· Rekken of manden die de oplossing in en uit de holle profielen laten komen en eruit laten lopen;
· Geleidbaarheidsbewaking van de eindspoeling met een gedefinieerde limiet, voordat soldeerpasta wordt aangebracht;
· De onderdompelingsoptie in het aanbod voor de beitsfase gehouden.
|
Voordeel |
Beschrijving |
|
Eerst proces, dan apparatuur |
We dimensioneren de lijn op basis van de chemie en het roestniveau, niet op basis van een catalogus |
|
Corrosiebestendige constructie |
PP / FRP tanks en PTFE of grafiet warmtewisselaars voor zoutzuur; SUS304 / SUS316 voor alkalische en fosforfasen |
|
Volledig droogontwerp |
Luchtmes afblazen vóór de droger, waardoor de droogenergie met ongeveer 30% wordt verminderd |
|
Traceerbare spoelkwaliteit |
Tegenstroom spoelen met online geleidbaarheidsbewaking op de eindspoeling |
|
Flexibele lijnregeling |
Door hijsinstallatie geprogrammeerde verblijftijden per mand — verschillende recepten voor verschillende elementen of roestniveaus |
|
Lokale chemie compatibel |
Ontworpen om te draaien op chemicaliën die al op de markt van de klant beschikbaar zijn |
|
Energie-opties |
Elektrische of aardgasverwarming, naast elkaar aangeboden zodat u de bedrijfskosten kunt vergelijken |
|
Exportervaring |
Projecten geleverd in Afrika, het Midden-Oosten, Europa en Azië; CE-documentatie en Franstalige technische bestanden beschikbaar |
|
Betalingsvoorwaarden |
Onherroepelijke kredietbrieven geaccepteerd voor Afrikaanse projecten |
Hetzelfde lijnconcept wordt gebruikt voor elke stalen assemblage die wordt gesoldeerd, gelast of gecoat en vooraf een chemisch schone oppervlakte nodig heeft:
· Handdoekradiatoren en verwarmingsradiatoren — collectoren, buizen en headers vóór het solderen;
· Stalen buisconstructies — meubelframes, warmtewisselaars, condensor spiralen;
· Automotive en HVAC componenten — buis-en-header assemblages vóór het solderen;
· Algemene staalconstructies — als voorbehandelingsfase voorafgaand aan poedercoaten of vloeibaar schilderen.
V: Is dit een poedercoatlijn?
Nee. Het is een voorbehandelingslijn voor het solderen. Het reinigt en droogt de stalen elementen; er wordt geen poeder of verf aangebracht. Als u na het solderen ook een poedercoatlijn nodig heeft, ontwerpen en leveren we die als een aparte lijn.
V: Spuit tunnel of dompeltanks — welke raadt u aan?
Voor deze toepassing raden we onderdompeling aan. Zware roest op de collectoren vereist minutenlang contact, en de binnenkant van de holle profielen moet worden bevochtigd — spuiten kan geen van beide betrouwbaar doen. We kunnen een spuitversie aanbieden ter vergelijking.
V: Betekent onderdompeling elektrolytische onderdompeling?
Nee. We bedoelen eenvoudig chemisch dompelen zonder elektrische stroom. Elektrolytische onderdompeling vereist een gelijkrichter en elektroden, kost aanzienlijk meer, en we raden het niet aan als basisontwerp.
V: Kunnen buizen en collectoren verschillende behandelingstijden hebben?
Ja. Dat is een standaardfunctie van een hijslijn — het programma wijst een verblijftijd toe aan elke mand, zodat buizen en collectoren elk precies zo lang worden behandeld als nodig is.
V: Hoe voorkomt u dat roest in de collectoren blijft zitten?
Manden houden de elementen onder een hoek zodat de oplossing binnenkomt en wegloopt, en we bieden tankcirculatie en mandoscillatie om de oplossing in het profiel te vernieuwen. Langere onderdompeling alleen lost het niet op.
V: Welk zuur moeten we gebruiken — zoutzuur of fosforzuur?
Beide werken. Met zoutzuur moeten de tanks PP of FRP zijn en de warmtewisselaars PTFE of grafiet — roestvrij staal kan niet worden gebruikt. Fosforzuur staat roestvrijstalen tanks toe en laat een lichte anti-roestfilm achter. We zullen een offerte maken naar uw voorkeur.
V: Welke nutsvoorzieningen heeft de lijn nodig?
Voor het referentieproject: ongeveer 200 kW geïnstalleerd vermogen (of ongeveer 105 kW met een gasgestookte droger plus ongeveer 12 m³/u aardgas), 0,8–1,5 m³/u wateraanvulling, gedeïoniseerd water voor de eindspoeling, 6–8 bar perslucht voor instrumentatie, en zure mistafzuiging met een scrubber.
V: Kan de lijn draaien op chemicaliën die we al lokaal kopen?
Ja. We ontwerpen de lijn rond uw bestaande producten en parameters. We kunnen ook equivalente chemie leveren als u dat verkiest.
V: Levert u de rookgaswasser en afvalwaterneutralisatie?
Beide zijn beschikbaar. We leveren ze indien nodig, of ontwerpen de aansluitpunten en laten uw lokale aannemer ze bouwen — wat u verkiest.
V: Wat is de levertijd?
Typisch 8–14 weken van bestelling tot levering, afhankelijk van de configuratie, plus installatie en inbedrijfstelling. We zullen een vast schema vermelden bij de offerte.
V: Levert u installatie en training?
Ja. We bieden installatietoezicht, inbedrijfstelling en training van operators, en we kunnen dit als een apart item offreren of in het pakket opnemen.
![]()
![]()